Questa non è una panoramica completa della nostra tempistica di produzione — la nostra guida al tour della fabbrica dal disegno CAD al carico del container copre l'intero processo di 35 giorni inserendo il controllo qualità come una delle diverse fasi. Questo articolo si concentra approfonditamente solo su quella fase: i criteri effettivi di superamento/fallimento, il metodo di campionamento e cosa succede quando un'unità non supera il test.
Ogni unità viene gonfiata alla pressione di esercizio nominale e mantenuta per un periodo fisso — tipicamente 24 ore — mentre monitoriamo il calo di pressione. Una perdita lenta che un controllo visivo di cinque minuti tralascerebbe completamente emerge chiaramente nell'arco di un'intera giornata. La soglia di superamento non è la perdita di pressione pari a zero (un certo calo dovuto al cambiamento della temperatura ambiente è normale), bensì una velocità di calo massima calibrata in base alle dimensioni e al tipo di costruzione dell'unità. Un'unità che si sgonfia più rapidamente di tale soglia viene prelevata per una nuova ispezione cucitura per cucitura prima di essere approvata o respinta.
L'ispezione visiva rileva difetti evidenti — saldature incomplete, spazi vuoti visibili, scolorimento che indica danni da calore durante la saldatura. Tuttavia, l'ispezione visiva da sola non rileva le cuciture che sembrano perfette ma presentano una ridotta resistenza di adesione sottostante. Ecco perché ogni cucitura viene sottoposta anche a un test di trazione fisica in più punti lungo la sua lunghezza, e non solo alle estremità dove gli ispettori sanno di dover guardare. Una cucitura che supera il test visivo ma fallisce quello di trazione anche in un solo punto rimanda l'intero pannello alla postazione di saldatura. Anche il metodo di costruzione in sé è importante in questo caso — la nostra guida sulla costruzione drop-stitch rispetto a quella ermetica tradizionale spiega perché alcune realizzazioni richiedono intrinsecamente molte più cuciture rispetto ad altre.
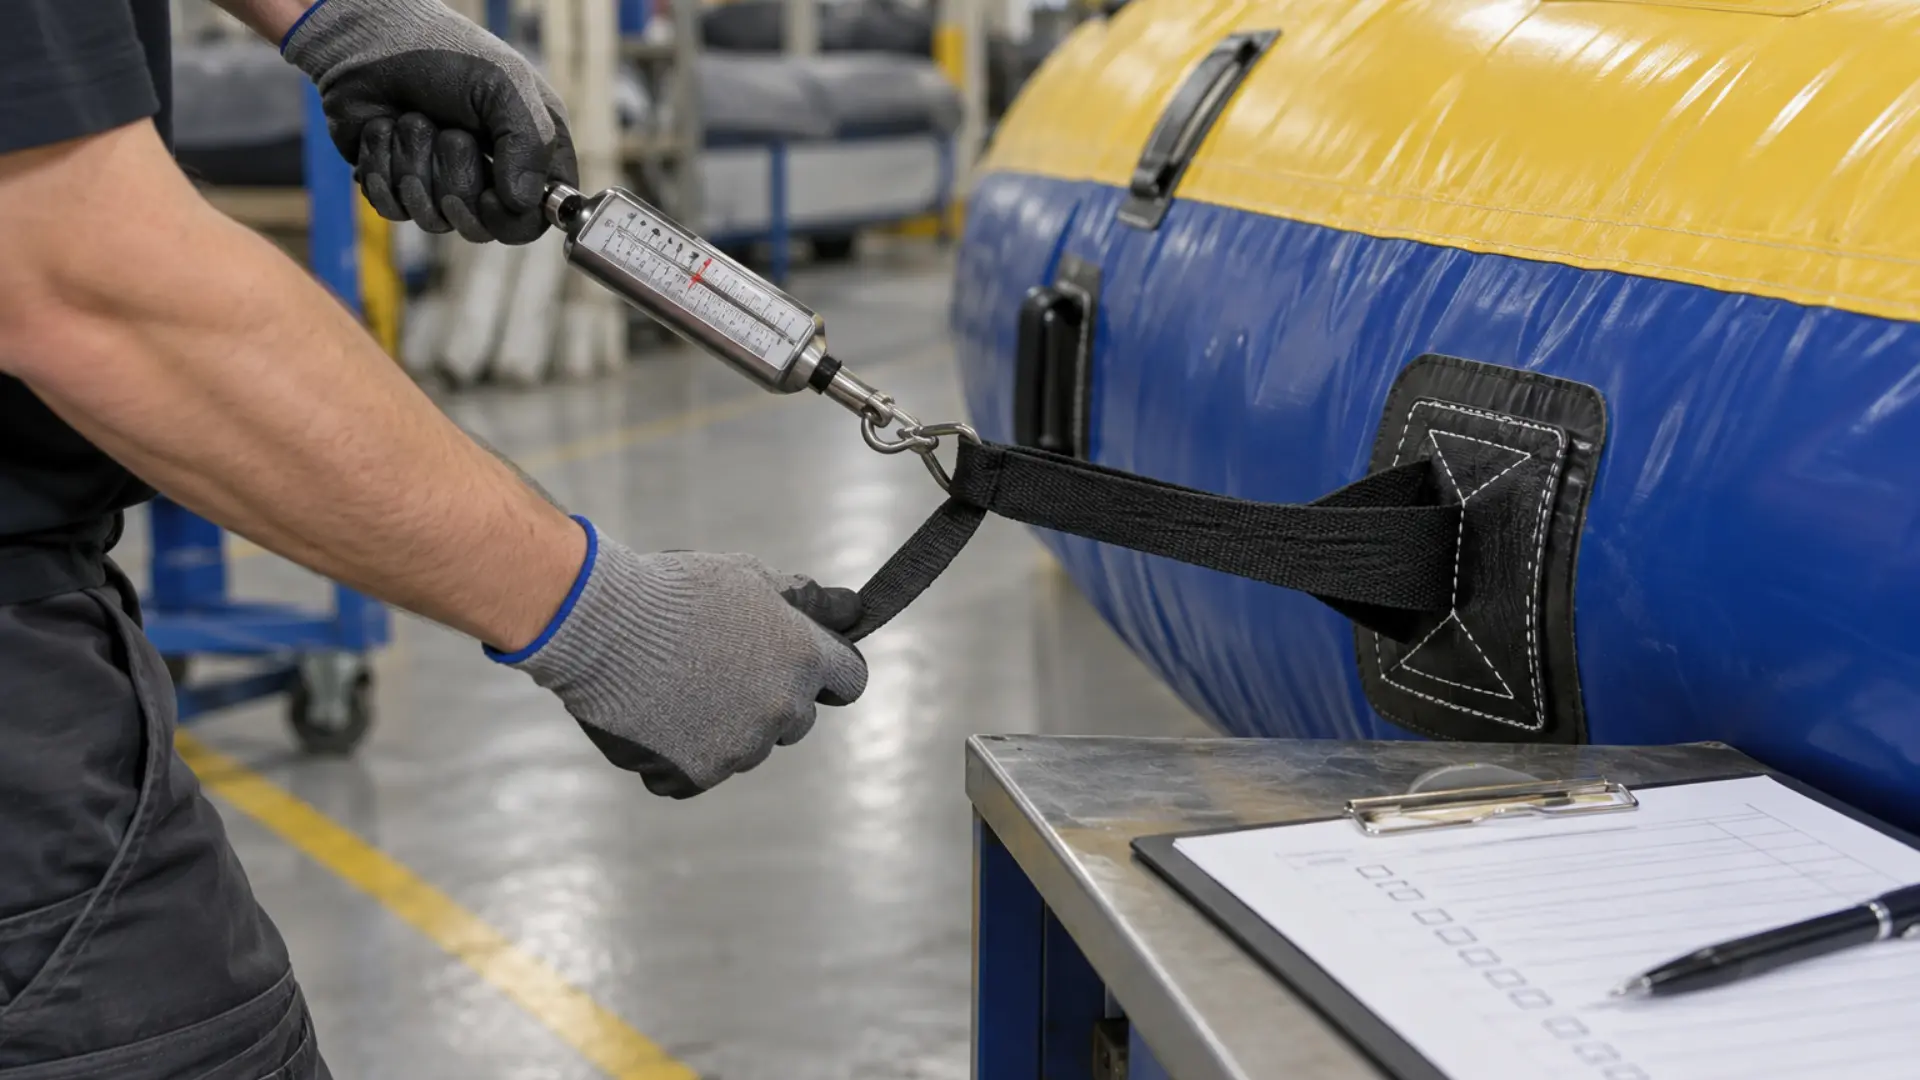
I passanti di ancoraggio vengono sottoposti a test di trazione fino a una soglia di peso ben superiore al loro carico di lavoro nominale, e testiamo una percentuale definita di punti di ancoraggio per unità anziché limitarci a quelli che sembrano più deboli a occhio nudo — i punti deboli non sono sempre identificabili visivamente. Per le unità più grandi con un numero maggiore di punti di ancoraggio, questo si avvicina al campionamento statistico; per le unità più piccole, testiamo ogni singolo punto poiché il totale è sufficientemente basso da rendere praticico il test completo.
Ogni unità soffiatrice viene sottoposta a un test funzionale che verifica la pressione in uscita, il rumore del motore (un controllo acustico per individuare problemi ai cuscinetti che una scheda tecnica non rileverebbe) e il tempo di funzionamento continuo sotto carico prima di essere imballata insieme all'unità. Questo test è separato dal controllo della pressione della struttura gonfiabile stessa: una struttura può superare il test di tenuta della pressione con un soffiatore che presenta ancora un guasto meccanico, motivo per cui i due test non vengono mai combinati in un'unica decisione di superamento/fallimento. Per gli acquirenti che valutano direttamente le specifiche dei soffiatori, la nostra guida sulla gestione della pressione dell'aria e dei PSI illustra i valori di uscita e le soglie di gonfiaggio eccessivo rispetto ai quali vengono effettuati questi test.
Una cucitura non conforme viene inviata alla rilavorazione se il difetto è localizzato e riparabile — risaldare una sezione specifica è una procedura standard e non richiede di scartare il pannello. Un difetto che indica un problema sistemico (un lotto di pannelli che fallisce nello stesso punto, suggerendo un problema di materiale o di processo piuttosto che un difetto isolato) attiva il blocco dell'intero lotto finché non viene identificata la causa principale, invece di limitarsi a correggere la singola unità segnalata. Le unità con danni strutturali irreparabili vengono scartate anziché spedite con un'eccezione documentata, indipendentemente dalle pressioni sui tempi di produzione.
Il registro di controllo qualità di ciascuna unità (risultati dei test di pressione, risultati del campione del test di trazione, registro dei test del soffiatore) viene compilato in un report di qualità del lotto che viaggia all'interno del container ed è disponibile su richiesta prima della spedizione. Questo documento è separato dai documenti di certificazione come la documentazione di conformità EN 14960 o ASTM — il report di controllo qualità rappresenta il nostro registro di produzione interno, mentre i documenti di certificazione verificano la conformità rispetto a uno standard esterno.
Tutte le fabbriche applicano le stesse soglie di superamento/fallimento?
No. Le soglie di calo della pressione, i target di peso per i test di trazione e le percentuali di campionamento variano da fabbrica a fabbrica, e i produttori più economici a volte saltano del tutto i test di trazione affidandosi unicamente all'ispezione visiva. Gli acquirenti che desiderano garanzie su questo aspetto dovrebbero richiedere il formato effettivo del report di controllo qualità prima di ordinare, anziché accontentarsi di una generica rassicurazione del tipo "effettuiamo il controllo qualità".
Il test del 100% delle cuciture rispetto al campionamento influisce sul prezzo?
Il test di trazione completo su ogni cucitura richiede più tempo di manodopera rispetto al campionamento, pertanto viene solitamente riservato a unità di maggior valore o critiche per la sicurezza, mentre il campionamento è la prassi standard per le produzioni ad alto volume, dove il campionamento statistico offre un'adeguata sicurezza senza la necessità di testare singolarmente ogni singola cucitura.
Un acquirente può richiedere di assistere direttamente al processo di controllo qualità?
Sì — i servizi di ispezione di terze parti e gli audit di qualità da parte dell'acquirente durante la produzione sono prassi comuni per gli ordini più grandi, e una fabbrica che ostacola questo livello di trasparenza dovrebbe essere considerata un campanello d'allarme, indipendentemente da quanto dichiarato dalla propria documentazione di controllo qualità.
Se la documentazione di controllo qualità è importante per il tuo prossimo ordine, richiedi un report di controllo qualità campione prima che inizi la produzione, in modo da sapere esattamente cosa viene testato e registrato sulle tue unità specifiche.